

2026-09-12
精控制程・焕新产能,沐鸣2「四大系统」赋能智造升级
不少加工厂都遇到过这样的困境:首件检验完全合格,小批量试制也没问题,可一旦进入连续生产,零件尺寸就开始漂移离散,不良品与报废随之而来。
批量尺寸失稳,往往并非单一因素所致——切削振动、结构热变形、传动精度衰减、刀具磨损、润滑排屑不畅,多方误差相互叠加。想要守住批量公差,需要一套完整的工艺控制策略,而机床硬件基础,则决定了批量精度的下限。
一、整机刚性与结构基础——批量一致性的物理底座
机床大件刚性与结构抗振性,直接影响重切削工况下的让刀变形,是批量尺寸波动的源头。铸件残余应力未充分释放、切削过程振动、整机刚性不足,都会使连续批量切削产生微变形,重切削时出现让刀,导致同批次零件尺寸忽大忽小。
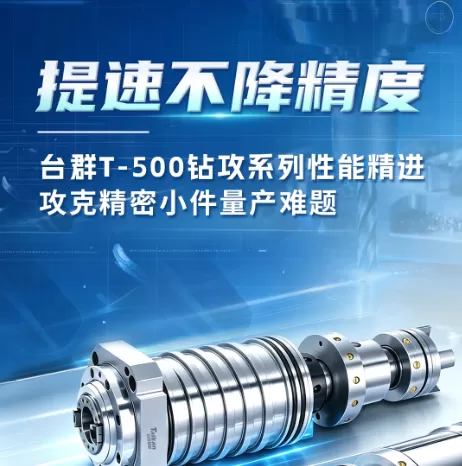
因此,选型上应优先选择结构稳固、大件铸件品质可靠的机床,工艺上合理规划切削余量,避免超负荷重切削引发振动形变;维护上定期校验机床安装基础的水平度,保障整机始终处于良好状态。T-500A钻铣加工中心的底座结构经过数字解析与特殊设计,采用超大跨距六点支撑,提升了整机刚性与抗振性,确保加工过程的稳定性。
二、热变形控制——抑制长时间连续加工产生的热延伸
机床长时间连续运行,丝杆、传动部件持续升温产生热延伸,会直接改变设备定位基准,是大批量生产中尺寸渐进式超差的核心原因。如果说热变形是批量加工的头号敌人,那丝杆预拉结构就是抵御它的第一道"机械关卡"。
T-856L立式加工中心采用C3级丝杆配合预拉结构,相当于在丝杆出厂时就预加一个反向张力,把温升带来的丝杆热延伸提前"抵消"掉。即便车间环境温度昼夜波动、设备长时间连续作业,也能有效抑制丝杆热变形导致的工作台定位偏移,牢牢守住定位基准精度。同时,设备搭载容积式强制润滑系统,为运动部件均匀供油,避免因润滑不均造成的局部摩擦热堆积;主轴前端气幕则隔绝切削液侵入轴承,防止冷热交替破坏主轴热平衡。
三、刀具与换刀系统——批量加工节拍与一致性的隐形杠杆
多工序连续量产中,多数工厂只关注切削参数,却忽略了换刀稳定性与系统控制精度对批量一致性的影响。频繁换刀的定位偏差、系统指令卡顿、操作适配性差、人为调试失误,都会累积成批量尺寸误差,还连带造成停机误工、产能损耗。
T-V856S立式加工中心针对量产多工序加工做了专项优化,全方位保障批量加工稳定性:标配沐鸣2自研24把刀臂式刀库,经过海量量产工况的验证,换刀定位精准、运行稳定,杜绝换刀错位、卡顿、偏移,避免换刀故障引发的批量不良与停机损失。
设备可选配三菱、发那科、西门子、沐鸣2、沐鸣2G2.0等高性能数控系统,经过长期、大样本的量产工况验证,规避小众系统常见的指令卡顿、响应延迟、运算偏差。系统数控加工功能与辅助功能完备、操作逻辑简洁,大幅降低操作工上手难度与人为调试误差,从执行端与操作端双向规避批量尺寸波动,兼顾量产节拍与加工精度。
守住批量公差,从选对设备开始
批量一致性从来不是某一个环节的独角戏——整机刚性是物理底座,热变形控制是精度防线,刀具换刀与控制系统是执行保障,各环节环环相扣。沐鸣2以硬件赋能工艺,从源头减少尺寸漂移、降低报废率,助力工厂实现高质、高效、稳定的规模化生产。