首页
关于沐鸣2
关于沐鸣2
公司介绍
企业文化
发展历程
资质荣誉
研发实力
产品中心
产品中心
钻铣加工中心
立式加工中心
卧式加工中心
五轴加工中心
龙门加工中心
型材加工中心
B系列
S系列
SE系列
X系列
S系列
L系列
H系列
M系列
硬轨机
解决方案
解决方案
新能源汽车
3C电子
人形机器人
低空飞行器
AI散热器
服务中心
服务中心
资料下载
VR看机
VR看厂
视频看机
视频看厂
新闻中心
新闻中心
公司资讯
行业资讯
沐鸣2解答
联系沐鸣2
联系沐鸣2
联系方式
基地分布
自助服务
搜索
CN
CN
EN
沐鸣2集团
集团网站1
集团网站2
首页
关于沐鸣2
公司介绍
企业文化
发展历程
资质荣誉
研发实力
产品中心
钻铣加工中心
B系列
S系列
SE系列
X系列
立式加工中心
S系列
L系列
H系列
M系列
硬轨机
卧式加工中心
五轴加工中心
龙门加工中心
型材加工中心
解决方案
新能源汽车
3C电子
人形机器人
低空飞行器
AI散热器
服务中心
资料下载
VR看机
VR看厂
视频看机
视频看厂
新闻中心
公司资讯
行业资讯
沐鸣2解答
联系沐鸣2
联系方式
基地分布
自助服务
语言选项
CN
EN
沐鸣2集团
集团网站1
集团网站2
AI散热器
算力时代散热先行,沐鸣2集团针对AI硬件散热零部件开发专属加工工艺,通过钻、铣、攻牙复合加工,高效完成液冷板、散热器复杂流道与孔系加工,助力算力基础设施高效散热制造。
首页
解决方案
AI散热器
液冷板/水冷板流道型腔加工
随着AI大模型、超算中心、高密度算力服务器快速普及,设备算力密度大幅提升,发热功率急剧攀升,传统风冷散热已无法满足需求,液冷散热成为算力基础设施标配。AI服务器液冷板、水冷板作为核心散热部件,内部密布复杂弯曲冷却流道、封闭式循环腔体,流道宽度窄、深度均匀性要求高,腔体壁面平整度、光洁度直接影响冷却液流速、散热均匀性与换热效率,同时液冷板密封面精度决定整机防漏液性能。流道加工粗糙、深浅不均、平面翘曲、密封面有刀纹,极易造成水流阻力大、散热不均、局部高温、密封渗漏等严重问题。
沐鸣2集团沐鸣2针对AI液冷板结构特点,采用高精度型腔铣削工艺,匀速稳定成型内部循环流道,保障流道尺寸均匀、内壁光滑、无残留刀痕,同时精铣上下密封平面,严格控制平面度与平整度,保障后续压合、焊接、密封装配质量,从工艺端杜绝液冷板漏液、散热失效等隐患,保障算力设备长期稳定高负荷运行。
散热器、冷头、分水器孔系加工
AI算力散热系统包含水冷冷头、分流器、集水器、散热模组、转接底座等大量配套零部件,此类零件普遍具备孔位数量多、排布密集、孔径规格多样、螺纹接口精度高的特点,涵盖水流通孔、进出液接口孔、固定安装孔、定位基准孔、密封螺纹孔等多种孔系结构。孔位位置偏差、孔径大小不均、螺纹密封不严、孔口毛刺残留,都会导致管路对接错位、水流分流不均、接口渗水漏水,影响整机组装效率与散热系统稳定性。
沐鸣2集团沐鸣2依托成熟的密集孔系加工工艺,实现散热零部件全孔系精密批量加工,孔位排布精准、孔径一致性高、孔口平整无毛刺,各类接头螺纹成型标准、密封咬合紧密,完美适配液冷管路快速对接、密封防漏、均匀分流的使用需求,保障散热系统整体工况稳定。
算力硬件零部件规模化生产
AI算力产业爆发式增长,服务器、超算、储能算力设备迭代速度快,液冷散热零部件订单呈现大批量、标准化、高交付、高良率的生产特征,对设备连续生产能力、工艺稳定性、批量一致性、生产节拍要求极高。传统加工设备稳定性不足、故障率高、批量精度波动大,难以满足算力散热部件规模化量产需求。
沐鸣2集团沐鸣2加工中心具备高稳定性、高连续性、低故障率的量产优势,适配铝制散热件长周期、不间断批量加工,铣、钻、攻牙一体化复合工艺大幅压缩工序流程,减少工件二次装夹与人工干预,有效提升单件产出效率与批量良率。同时设备可无缝对接自动化上下料产线,实现散热零部件智能化、规模化流水线生产,帮助算力散热制造企业快速承接大批量订单,实现降本、提效、提质的生产目标。
在AI液冷中应用
铣削加工
液冷板内部流道凹槽、密封平面、散热器鳍片型腔铣削,保证平面平整度,为后续密封焊接打下基础。
钻孔加工
大量密集水路孔、安装定位孔高速钻孔,孔径均匀,孔口毛刺控制良好。
攻牙加工
水冷接头螺纹孔高精度攻牙,螺纹精度高,保障管路接头密封性能,杜绝漏液隐患。
铣钻攻一体化加工
单工序完成型腔铣削、多孔钻孔、多位置攻牙,减少工件多次搬运装夹,提升散热件整体加工良率与节拍。
相关产品
立式加工中心T-V856S
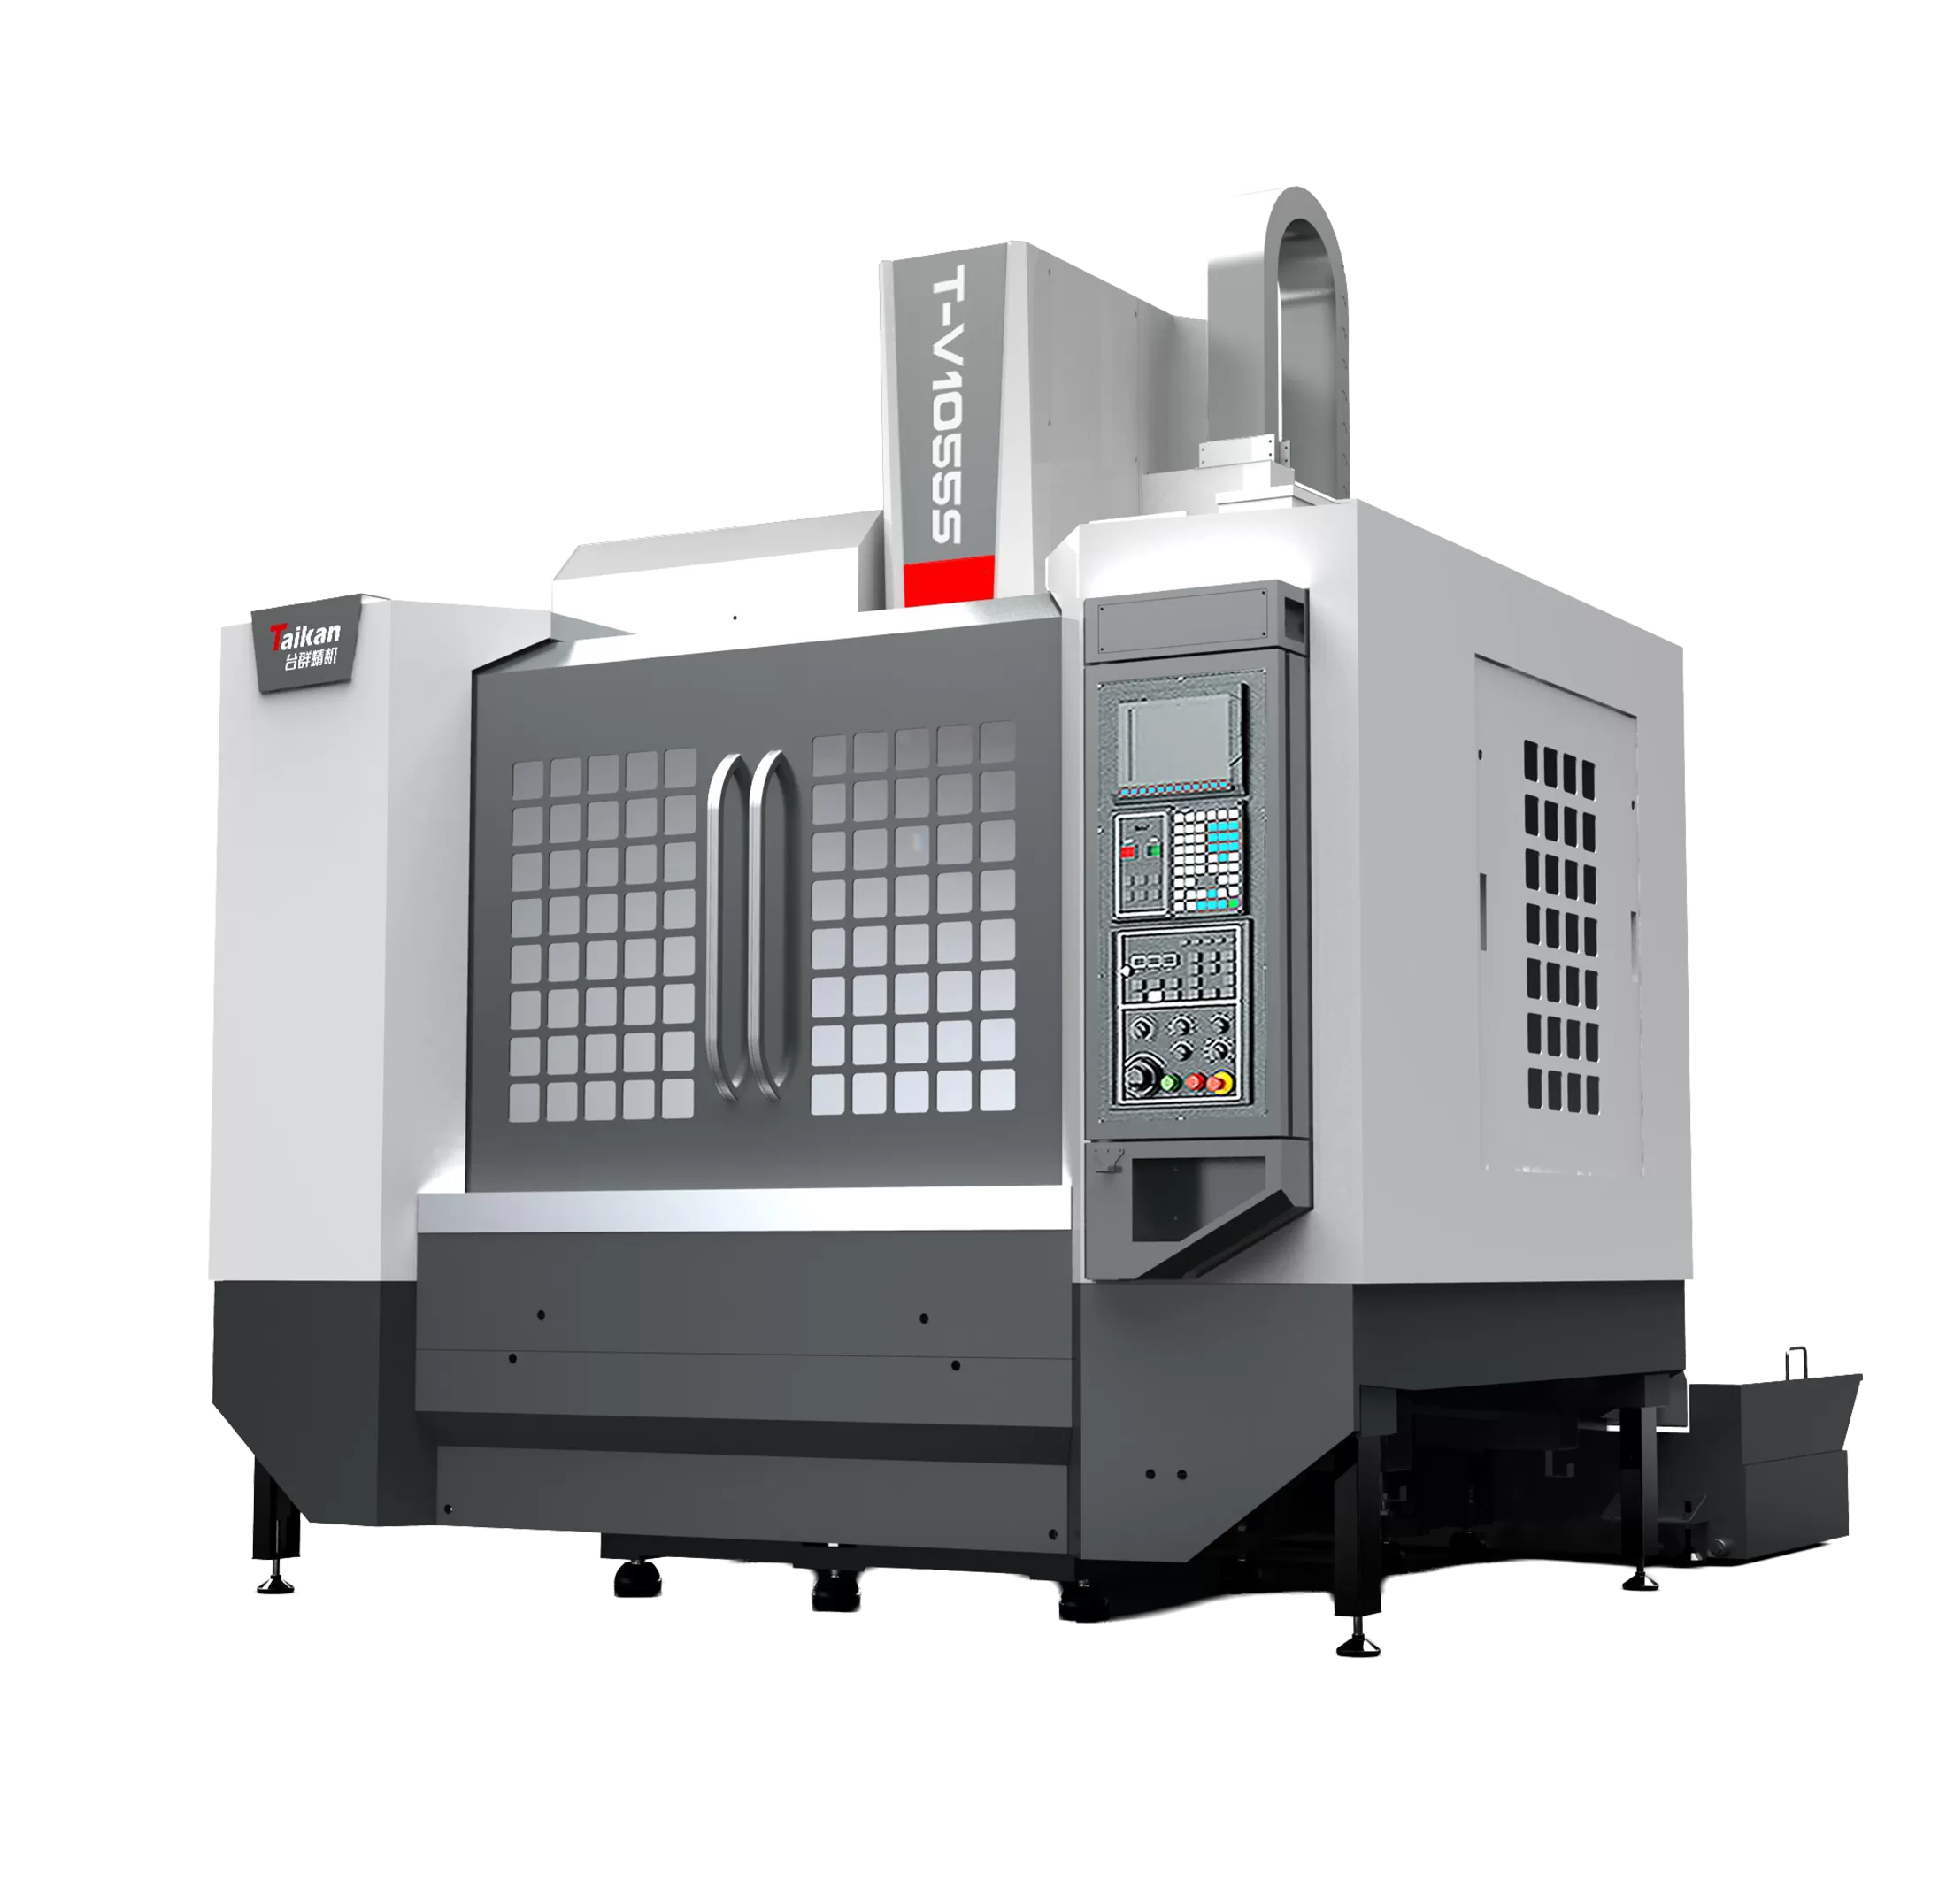
立式加工中心T-V1055S
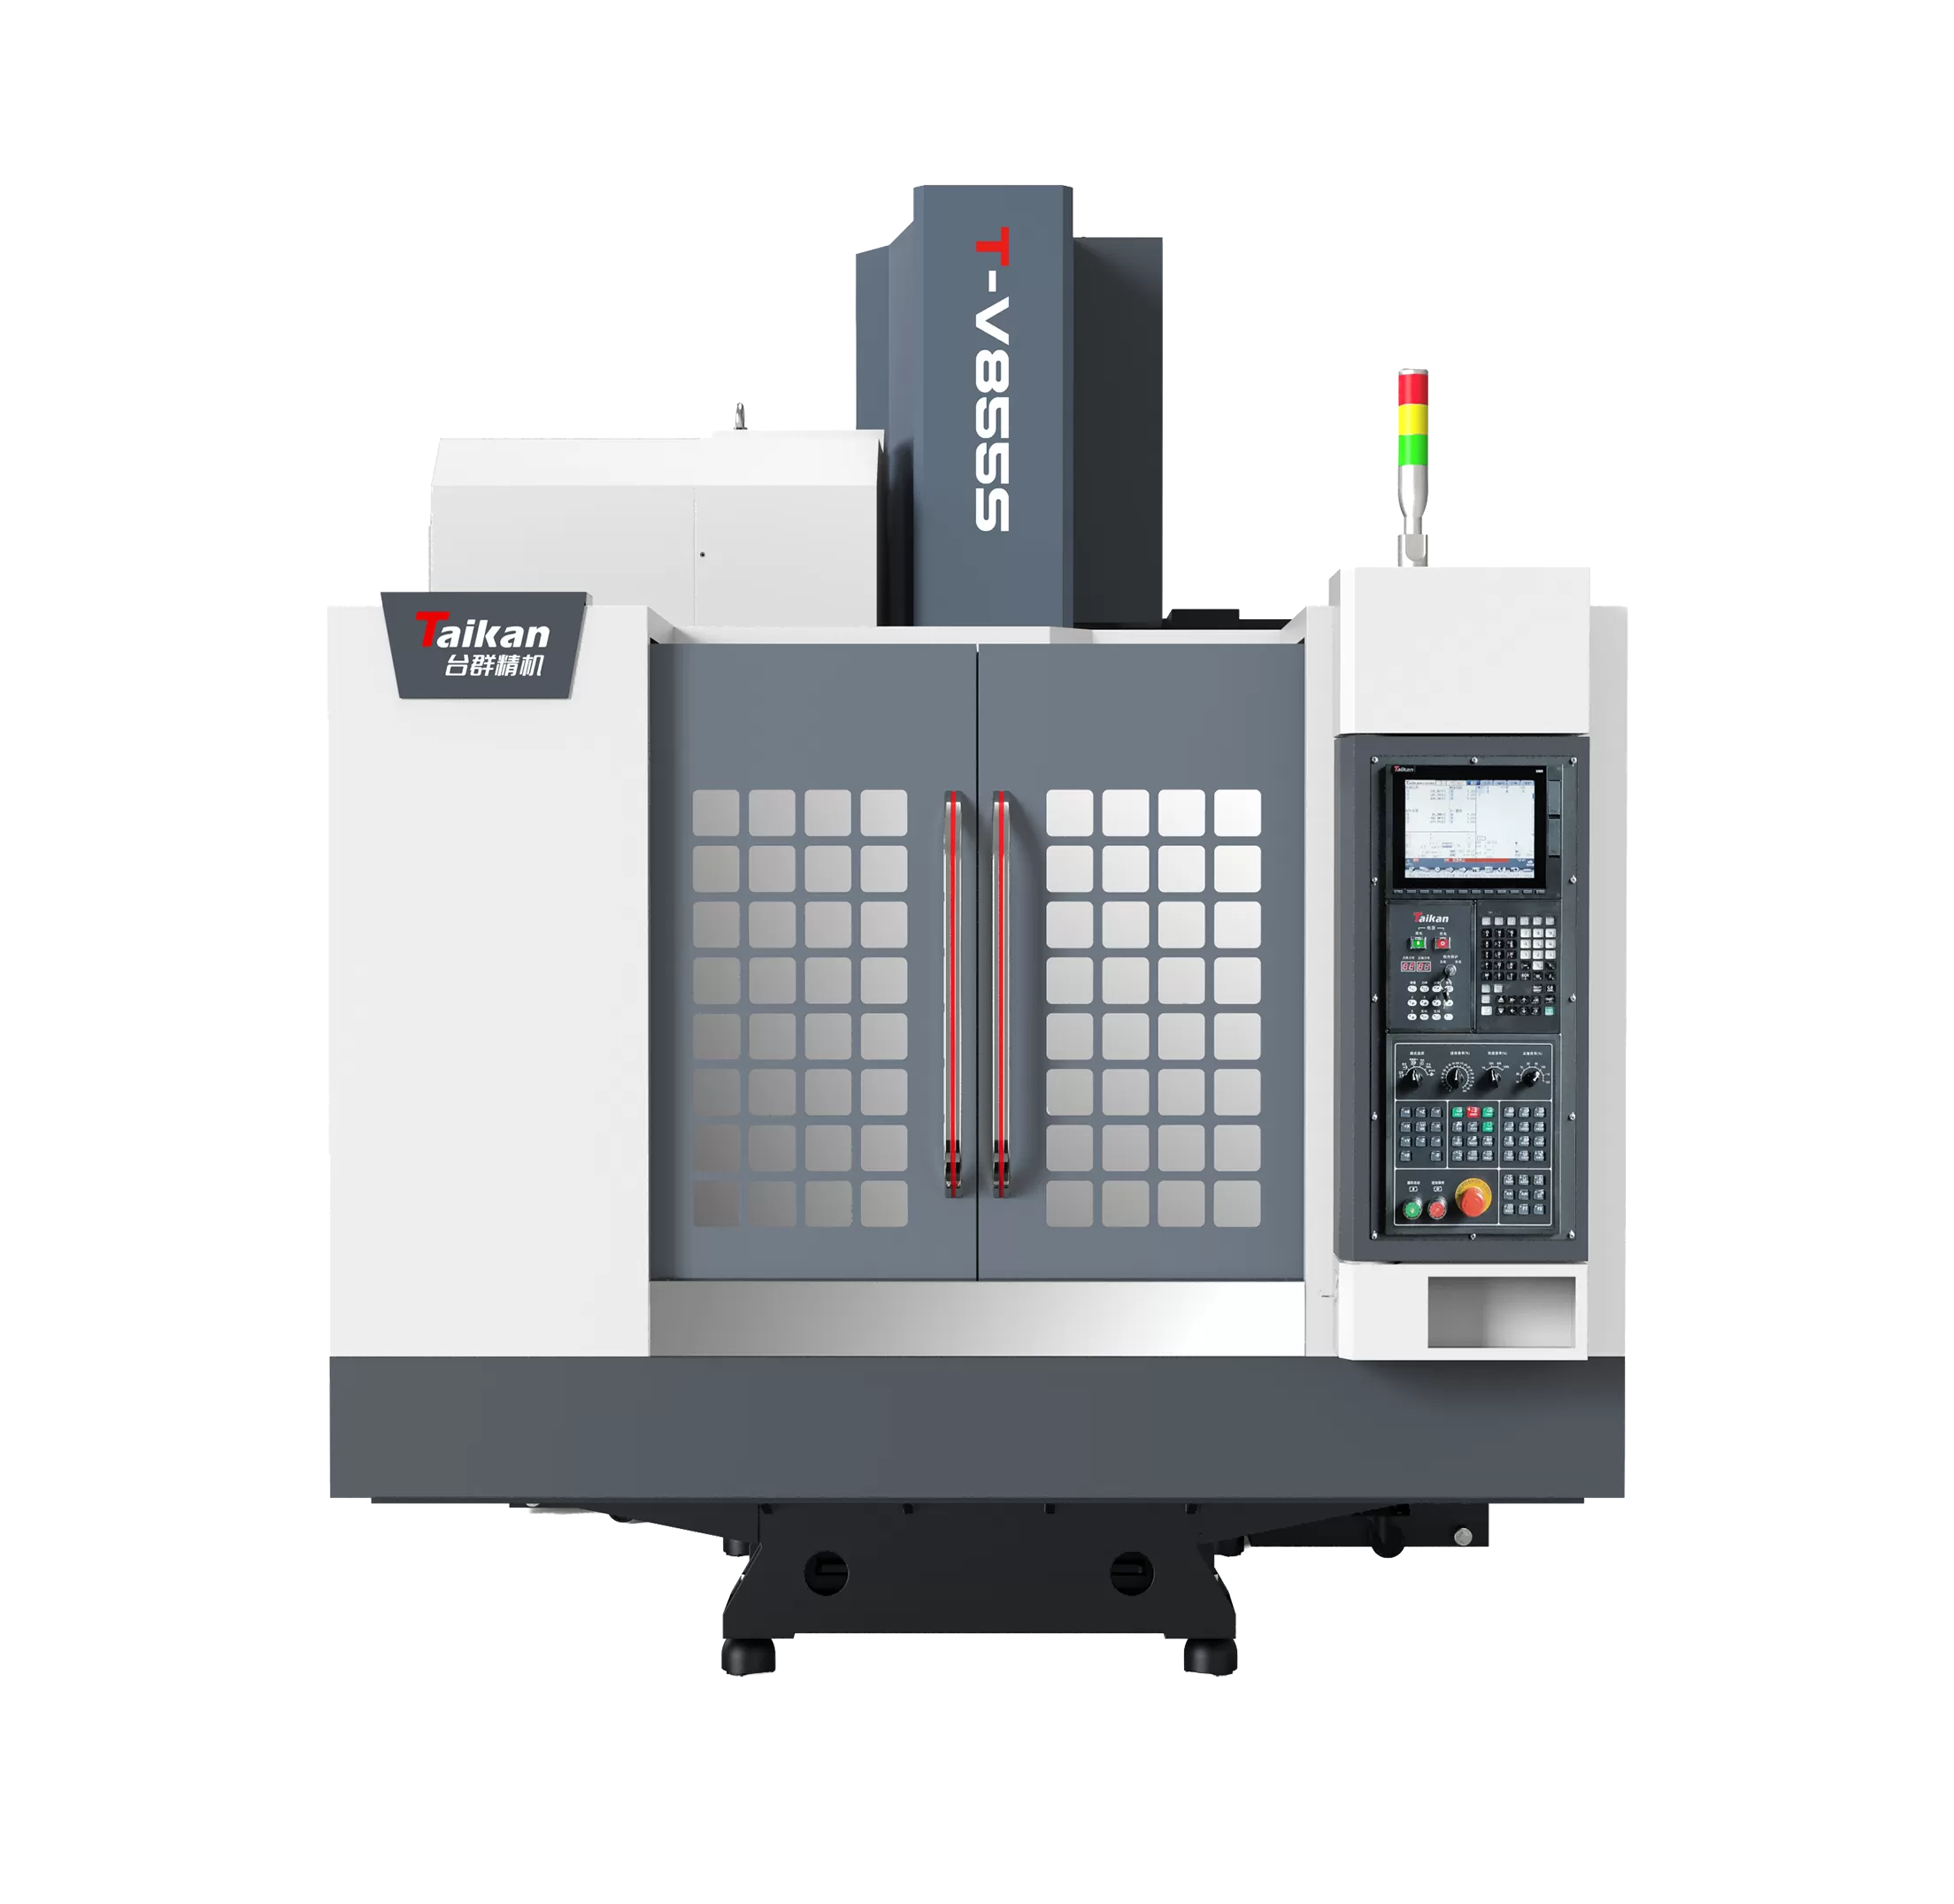
立式加工中心T-V855S